
Знаете, что общего у сломанного станка на заводе и испорченного обеда? Ошибку заметили слишком поздно. В машиностроении цена такой оплошности - не просто потерянный ужин, а миллионы рублей убытков, сорванные сроки поставки и репутация, которую годами строили, а теряют за один день. Если вы думаете, что контроль качества - это просто «проверить, чтобы было ровно», то вы глубоко ошибаетесь. Это система из четырех конкретных этапов, каждый из которых работает как фильтр.
Чтобы понять, как удержать качество под контролем, нужно разобраться в его видах. Всего их четыре, но путать их нельзя ни в коем случае. Это входной, операционный, выходной и приемочный контроль. Каждый отвечает за свой участок производства. Давайте разберем их по косточкам, без воды и сложных терминов, которые только запутывают.
Входной контроль: не пускайте мусор на склад
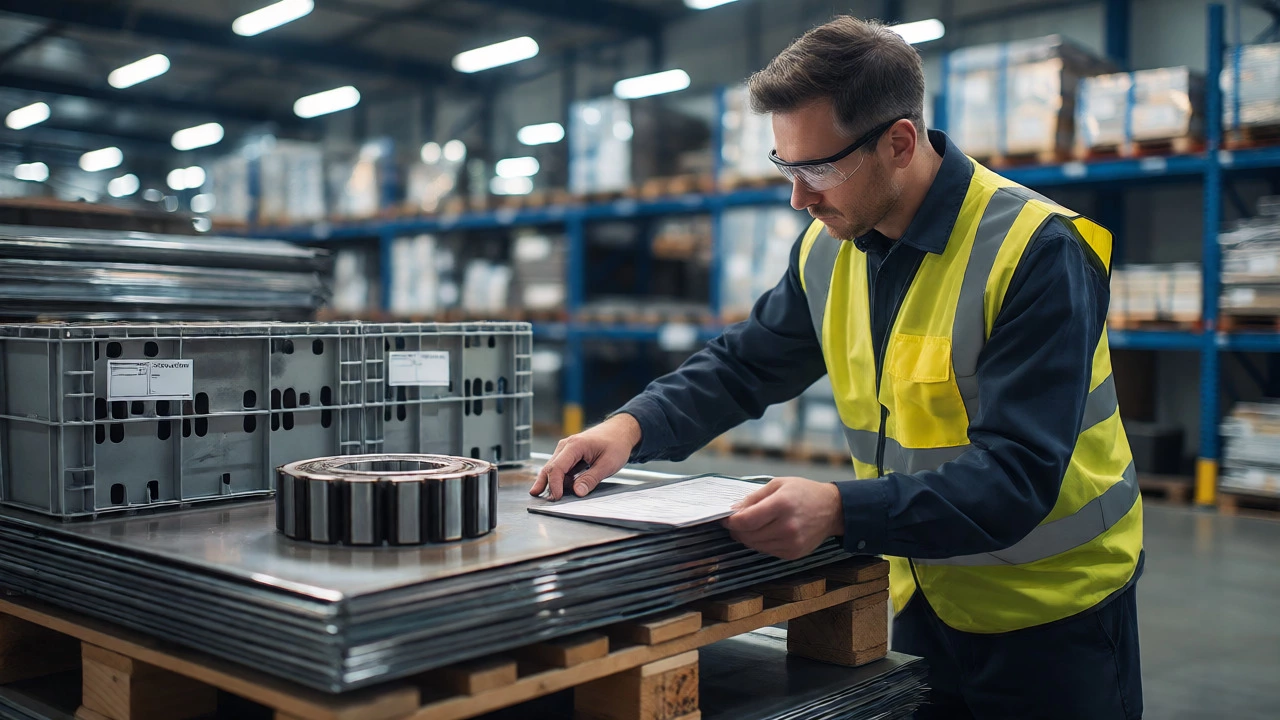
Входной контроль - это первый рубеж обороны. Его задача проста до банальности: не дать бракованным материалам или комплектующим попасть в производственный цикл. Представьте, что вы печете хлеб. Вы же не будете использовать прокисшую муку, верно? Так и здесь. Если вы купили партию подшипников или листового металла, их нужно проверить до того, как они коснутся конвейера.
Почему это критично? Потому что исправить ошибку на входе стоит копейки по сравнению с исправлением готового изделия. Если вы пропустили трещину в детали корпуса редуктора на этапе закупки, вы потратите время на ее сборку, покраску, тестирование, а потом все равно выбросите весь узел. Входной контроль включает проверку документации (сертификатов, паспортов), визуальный осмотр и выборочные измерения. Не обязательно проверять каждую гайку, если поставщик надежный, но регулярная выборка обязательна.
Операционный контроль: ловим ошибки в моменте
Как только материал прошел входную проверку и попал в цех, включается операционный контроль. Это самый сложный и ресурсоемкий этап. Он происходит непосредственно во время обработки деталей. Здесь важно не просто измерить деталь после операции, а контролировать сам процесс обработки.
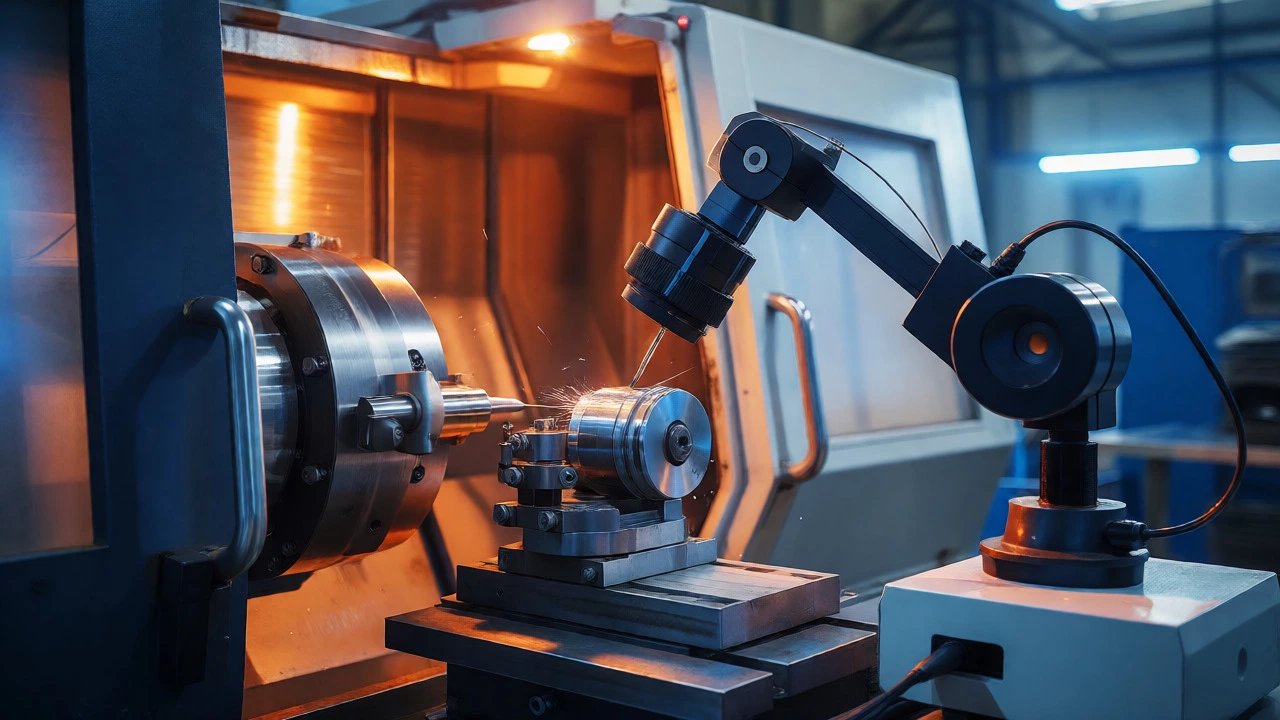
Современное машиностроение уходит от тотального контроля каждой детали вручную. Вместо этого используются системы SPC (статистическое управление процессами) и автоматизированные датчики. Например, на токарном станке с ЧПУ датчик может отслеживать вибрацию инструмента. Если вибрация выходит за нормы, станок останавливается сам. Это предотвращает брак целой партии.
Операционный контроль делится на текущий (сам рабочий проверяет свою работу) и предупредительный (контролер следит за стабильностью процесса). Цель одна: выявить дефект сразу, пока он не стал системным. Если вы видите, что первая деталь из десяти имеет отклонение в 0,1 мм, остановитесь и настройте оборудование, а не ждите, пока испортите всю сотню.
Выходной контроль: финальная проверка перед упаковкой
Детали обработаны, собраны, покрашены. Казалось бы, можно отправлять клиенту. Но нет. Наступает черед выходного контроля. Этот этап проверяет готовое изделие или узел целиком. Здесь смотрят не на размеры отдельного винта, а на функциональность всего механизма.
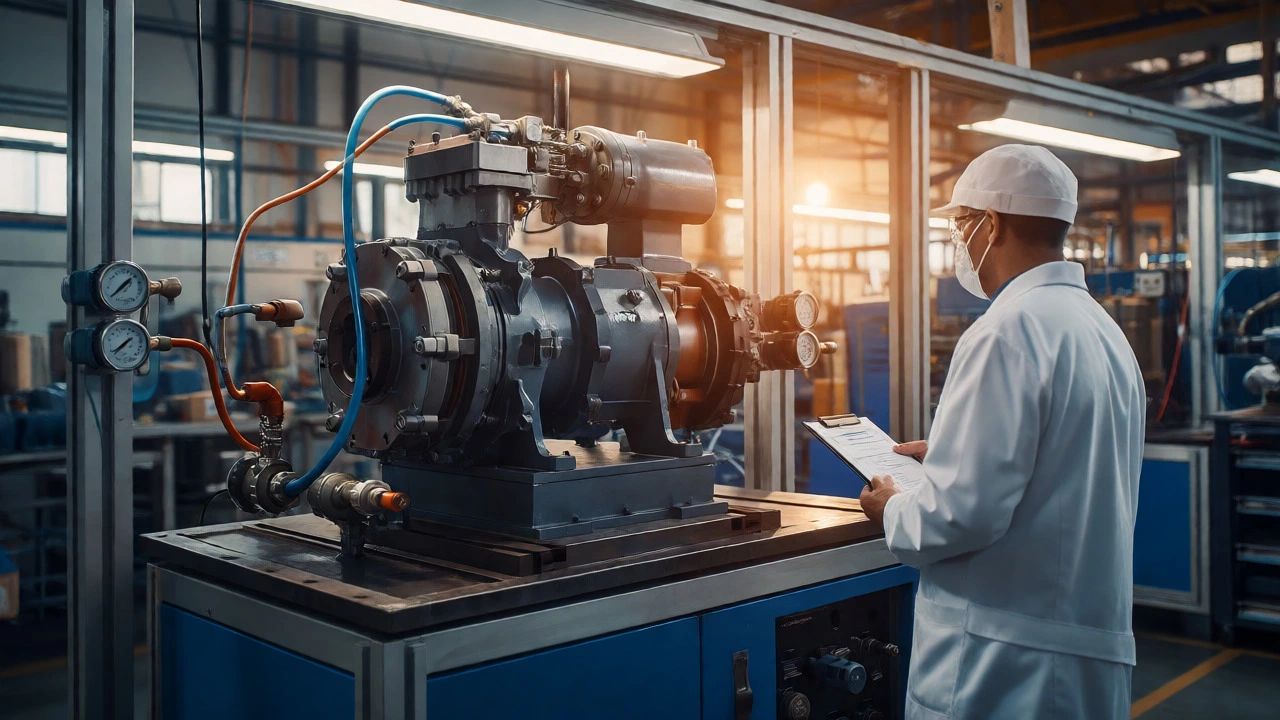
Выходной контроль часто включает стендовые испытания. Для насоса это проверка давления и расхода жидкости, для электродвигателя - замер тока холостого хода и уровня шума. Это проверка соответствия техническому заданию. Важно понимать разницу: операционный контроль гарантирует, что деталь сделана правильно, а выходной - что она будет работать так, как нужно заказчику.
| Тип контроля | Объект проверки | Цель | Стоимость ошибки |
|---|---|---|---|
| Входной | Материалы, комплектующие | Исключить брак на входе | Низкая (возврат поставщику) |
| Операционный | Деталь в процессе обработки | Стабильность процесса | Средняя (переделка операции) |
| Выходной | Готовое изделие/узел | Соответствие ТЗ | Высокая (разборка, ремонт) |
| Приемочный | Партия продукции | Подтверждение готовности к отгрузке | Максимальная (рекламации, штрафы) |
Приемочный контроль: последний бастион перед клиентом
Иногда выходной и приемочный контроль путают, но разница есть. Приемочный контроль проводится представителем заказчика или независимой инспекцией. Это формальная процедура подтверждения того, что продукция соответствует договорным обязательствам. Здесь проверяют не столько технические характеристики (это уже сделал выходной контроль ОТК завода), сколько комплектность, маркировку, упаковку и наличие всех документов.
Для крупных промышленных заказов, например, при поставке оборудования для нефтегазовой отрасли, приемочный контроль может занимать дни. Инспектор сверяет серийные номера, проверяет сертификаты материалов и даже проводит повторные испытания ключевых узлов. Провал на этом этапе означает отказ в приемке всей партии, что ведет к штрафам и срыву графиков.
Как внедрить эти типы контроля без хаоса
Просто сказать «внедряем контроль» недостаточно. Нужен регламент. Начните с карты процессов. Нарисуйте путь материала от склада до отгрузки. На каждом переходе обозначьте точку контроля. Не пытайтесь контролировать все подряд - это разорит бюджет.
- Анализируйте риски: Где чаще всего возникает брак? Там усиливайте операционный контроль.
- Автоматизируйте рутину: Используйте цифровые калибры, которые сами передают данные в базу. Это исключает человеческий фактор при записи результатов.
- Обучайте персонал: Рабочий должен понимать, почему ему запрещают продолжать операцию при определенном звуке резания. Понимание снижает количество ошибок.
Помните, что цель контроля - не найти виноватого, а предотвратить повторение ошибки. Если вы нашли брак на выходе, не наказывайте сборщика. Ищите причину в операционном контроле или входных данных.
FAQ
Чем отличается выходной контроль от приемочного?
Выходной контроль проводит завод-изготовитель (отдел технического контроля) для проверки соответствия изделия техническим условиям. Приемочный контроль проводит заказчик или представитель третьей стороны для подтверждения выполнения условий договора, включая упаковку, документацию и общую комплектность.
Нужен ли входной контроль, если поставщик дает гарантию?
Да, нужен. Гарантия поставщика не компенсирует ваши затраты на простой линии или переделку изделий, если окажется, что материал был некондиционным. Входной контроль защищает ваше производство от внутренних потерь времени и ресурсов.
Что такое сплошной и выборочный контроль?
Сплошной контроль предполагает проверку 100% выпускаемой продукции. Выборочный - проверку определенной части партии по статистическим методам. Сплошной применяется для критически важных деталей или при высоком риске брака, выборочный - для массового производства с высокой стабильностью процессов.
Можно ли заменить ручной контроль автоматическим?
Частично да. Автоматические системы идеально подходят для геометрических измерений и контроля параметров процесса (температура, давление). Однако визуальный контроль на наличие царапин, правильность сборки узлов и оценку внешнего вида часто требует участия человека или сложных систем машинного зрения.
Какие документы нужны для оформления результатов контроля?
Основные документы: акты входного контроля, журналы операционного контроля, протоколы испытаний и паспорта качества на готовые изделия. Все данные должны быть задокументированы для обеспечения прослеживаемости в случае рекламаций.



Оставить комментарий